Tillsatsmaterial

232 Produkter

Sortering:

Filtrera

Lagerlagda produkter (166 av 232)

Svetstråd ESAB OK Tigrod 5356 (Tigrod 18.15)

Magnesiumlegerad aluminiumtråd för TIG-svetsning av saltvattenbeständiga Al-Mg-legeringar med upp till 5 % magnesium. Svetstråden är en av de mest använda inom sitt område och är särskilt lämpad för svetsning av legeringar som EN AW-5083 (SS 4140), där hög hållfasthet och tillförlitliga svetsförband efterfrågas.

Vid svetsning av grundmaterial i 5XXX-serien ger OK Tigrod 5356 ett svetsgods med över 3 % magnesium, vilket bidrar till ett mycket gott motstånd mot sprickbildning orsakad av spänningskorrosion – även vid driftstemperaturer över 65 °C. Legeringen är inte värmebehandlingsbar.

  • Användningsområde: TIG-svetsning av saltvattenbeständiga aluminium-magnesiumlegeringar.
  • Hållfasthet: Utvecklad för svetsförband där hög mekanisk hållfasthet är avgörande.
  • Korrosionsbeständighet: Ger god beständighet mot spänningskorrosion vid förhöjda driftstemperaturer.
  • Kompatibilitet: Lämplig för bland annat EN AW-5083 (SS 4140) och andra legeringar i 5XXX-serien.
  • Värmebehandling: Legeringen kan inte värmebehandlas.

Exempel på motsvarande tillsatsmaterial:
MIG: OK Autrod 18.15

Elektrodklass:
SFA/AWS A5.10: R5356
EN ISO 18273: S Al 5356 (AlMg5Cr(A))

Typiska värden för helsvetsgods

Kemisk sammansättning (%):
Si: <0,25    Mn: 0,15    Mg: 5,0    Fe: <0,4    Al: Rest

Mekaniska värden:
Sträckgräns (Rp0,2): 120 MPa
Brottgräns (Rm): 265 MPa
Förlängning (A5): 26 %

Godkännanden och certifieringar:

  • CWB: AWS A5.10 (artikelnummer som slutar med A)
  • DB: 61.039.02
  • VdTÜV: 04665
  • Ü: 61.039
  • CE: EN 13479

  • Populär
   

Elektrod ESAB OK 63.20 Typ Rutilsur

OK 63.20 är en extra lågkolhaltig rostfri elektrod av typ 18Cr 12Ni 2,8Mo, utvecklad för effektiv och tillförlitlig lägesvetsning, särskilt av tunnväggiga rör. Elektroden har ett tunt hölje och är anpassad för både droppsvetsmetoden och vertikalt fallande svetsning, vilket möjliggör högre arbetstakt utan att kompromissa med kvaliteten.

Tack vare mycket goda tändnings- och återtändningsegenskaper erbjuder OK 63.20 en stabil och smidig svetsprocess, även vid krävande montage- och lägesvetsning.

  • Direkt anpassad för rostfria stål av typ 316 och 316L.
  • Lämplig för bland annat X3CrNiMo17-13-3 (SS2343), X2CrNiMo18-14-3 (SS2353) samt motsvarande stålsorter enligt andra standarder.
  • Det lågkolhaltiga svetsgodset ger ett mycket gott skydd mot interkristallin korrosion, punktfrätning och de flesta korrosionsangrepp i reducerande och neutrala lösningar.
  • Kan även användas för svetsning av stabiliserade stål, förutsatt att materialet inte ska användas vid temperaturer över 400 °C.

Utbyte:
94–106 %

Strömart:
DC+, AC, tomgångsspänning (OCV) 50 V

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 16.32
  • MAG: OK Autrod 16.32
  • Rörtråd: OK Tubrod 14.21

Elektrodklass:

  • EN 1600: E 19 12 3 L R 1 1
  • SFA/AWS A5.4: E316L-16
  • Werkstoff Nr: 1.4430
  • CSA W48: E316L-16

Typiska värden för helsvetsgods

Kemisk sammansättning, %:
C: <0,03 · Si: 0,50–1,00 · Mn: 0,5–1,2 · Cr: 17,5–19,0 · Ni: 11,0–13,0 · Mo: 2,5–3,0

Mekaniska värden:

  • Sträckgräns (Rp0,2): 480 MPa
  • Brottgräns (Rm): 590 MPa
  • Förlängning (A5): 41 %

Slagseghet, KV:

  • +20 °C: 56 J
  • -60 °C: 46 J
  • Ferritnummer: FN 3–10

Godkännanden och certifieringar:

  • CWB: CSA W48
  • Seproz: UNA 272580
  • VdTÜV: 09716
  • CE: EN 13479

  • Populär
Bedömd av Byggvarubedömningen
   

Elektrod AVESTA 2205-PW AC/DC

Avesta 2205 är en lättsvetsad rutil elektrod med hög svetsbarhet vid både likström med pluspol (DC+) och växelström (AC). Elektroden erbjuder god lägessvetsbarhet och mycket god återtändningsförmåga, vilket bidrar till en effektiv och tillförlitlig svetsprocess.

Elektroden är särskilt lämplig för montagesvetsning av rörledningar och andra applikationer där flexibilitet, precision och goda svetsresultat är avgörande. Avesta 2205 är ett ferrit-austenitiskt duplexstål med mycket god beständighet mot punktfrätning och spänningskorrosion, vilket ger långsiktig hållbarhet i krävande miljöer.

Elektroden är i första hand avsedd för svetsning av Avesta 2205 samt motsvarande duplexstål, exempelvis SAF 2205, Cronifer 2205 NCN och FALC 223. Den kan även användas för svetsning av 3RE60 när konstruktionen inte ska glödgas efter svetsning.

  • Typ: Rutil elektrod för duplexstål
  • Strömart: DC+ / AC
  • Utbyte: 110 %
  • Fördelar: God lägessvetsbarhet, säker återtändning och hög korrosionsbeständighet
  • Användningsområden: Montagesvetsning av rörledningar samt svetsning av duplexstål

Elektrodklass:

  • EN 3581-A: E 22 9 3 N L R
  • SFA/AWS A5.4: E2209-17

Werkstoffnummer och materialmotsvarigheter:

  • 1.4462 X2CrNiMoN22-5-3
  • 1.4362 X2CrNiN23-4
  • 1.4162 X2CrNiMoN21-5-1
  • UNS S32205, S31803, S32304, S32101
  • 2205, 2304, LDX 2101, SAF 2205 och SAF 2304

Kemisk sammansättning, %:

  • C: 0,02
  • Si: 0,80
  • Mn: 0,8
  • Cr: 23,0
  • Ni: 9,5
  • Mo: 3,1
  • N: 0,18

Mekaniska värden:

  • Sträckgräns (Rp0,2): 650 MPa
  • Brottgräns (Rm): 840 MPa
  • Förlängning (A5): 27 %
  • Slagseghet vid +20 °C: 55 J
  • Slagseghet vid -40 °C: 40 J
  • Hårdhet: HB 240

Godkännanden och certifieringar:

  • TÜV (04486)
  • DNV
  • Certifierad av CWB enligt CSA W48
  • CE-märkt


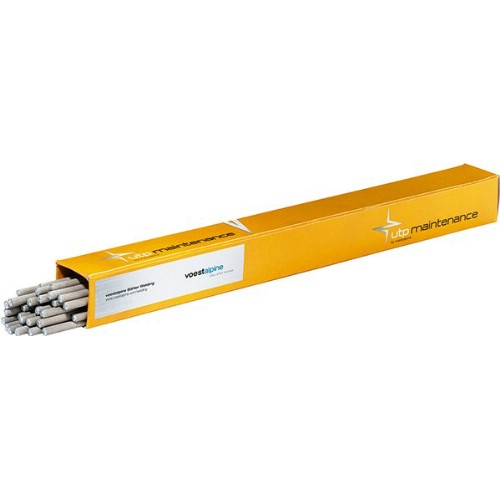
Elektrod BÖHLER UTP 85 FN

UTP 85 FN är en högpresterande elektrod för påsvetsning och sammanfogning av samtliga typer av gjutjärn, med särskilt goda resultat vid arbete med segjärn (GGG 38–60). Elektroden är även väl lämpad för sammanfogning av gjutjärn med stål och gjutstål, vilket ger hög flexibilitet i både konstruktion och produktion.

Med utmärkta svetsegenskaper, ett jämnt och stabilt flöde samt hög deponeringshastighet bidrar UTP 85 FN till effektiv och tillförlitlig svetsning. Den fint krusade svetssträngen ger ett professionellt och jämnt slutresultat. Tack vare den bimetalliska kärntråden har elektroden en hög strömkapacitet, vilket stärker både produktivitet och driftsäkerhet.

  • Lämplig för påsvetsning och sammanfogning av alla typer av gjutjärn
  • Särskilt anpassad för segjärn (GGG 38–60)
  • Kan användas för sammanfogning mellan gjutjärn, stål och gjutstål
  • Jämnt och regelbundet flöde för god kontroll och hög kvalitet
  • Hög deponeringshastighet för effektiv produktion
  • Fint krusad svetssträng för ett enhetligt slutresultat
  • Ekonomiskt och långsiktigt val vid konstruktion och tillverkning av detaljer i segjärn
  • Hög strömkapacitet genom bimetallisk kärntråd

Strömart:
DC+ / AC

Elektrodklass:
AWS A5.15 / SFA-5.15
EN ISO 1071 ENiFe-Cl E C NiFe-13

Kemisk sammansättning:

  • C: 1,2 %
  • Ni: 54 %
  • Fe: Rest

Mekaniska värden:

  • Sträckgräns (ReL): 450 MPa
  • Hårdhet: HB 200

Godkännanden och standarder:
Standardiserad enligt angiven elektrodklass.